שפה עברית
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
זרימת עיבוד עמודת התיבה של מבנה הפלדה של EIHE והישגי יישומים הנדסיים
I. ציור פריסה כללי

Ⅱ. תהליך מפתח
|
שלב 1 טיפול מקדים לפני השטח של לוחות פלדה |
מתנהל בהתאם לדרישות התכנון או התהליך לפני ביטול לוחות פלדה. |
|
|
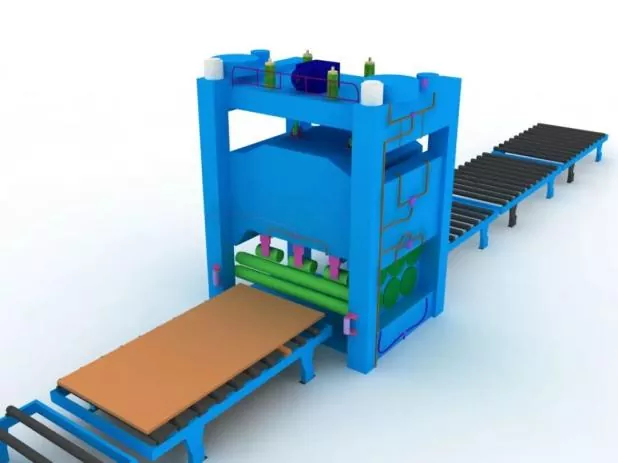
שלב 2 יישור לוחות פלדה |
יישור כולל יתבצע לאחר טיפול מקדים של לוחית הפלדה כדי להבטיח דיוק של ריקוע ולהקל על המתח הפנימי של לוח הפלדה. |
|
|
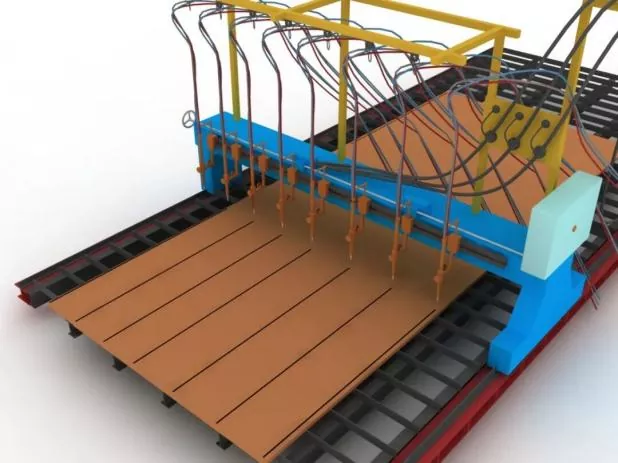
שלב 3 חיתוך והשחרה של חלקים |
לפני החיתוך, כוונן את מכונת החיתוך, אשר את דגם הזרבובית ובדוק את יציבות לחץ האוויר. |
|
|
במהלך החיתוך, לחמם תחילה את תפר החיתוך של לוח הפלדה, ולשלוט בקפדנות על מהירות החיתוך. |
||
|
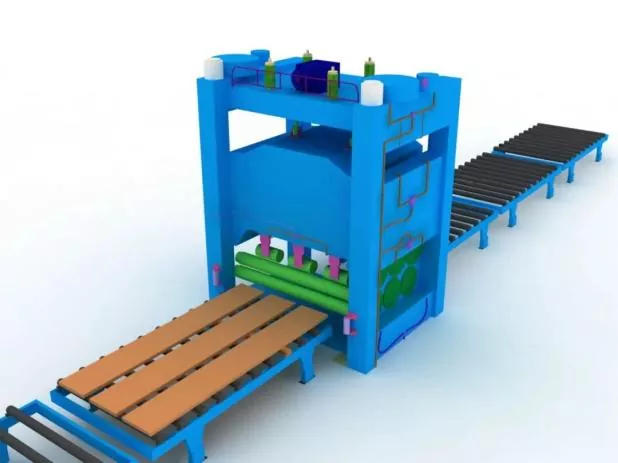
שלב 4 יישור משני של חלקים |
מבוצע לאחר החתמת לוחות פלדה כדי להבטיח דיוק הרכבה ולהפחית את הלחץ השיורי הפנימי של לוחות הפלדה. |
|
|
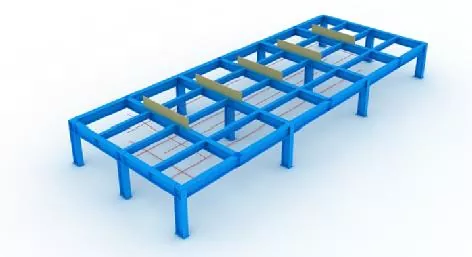
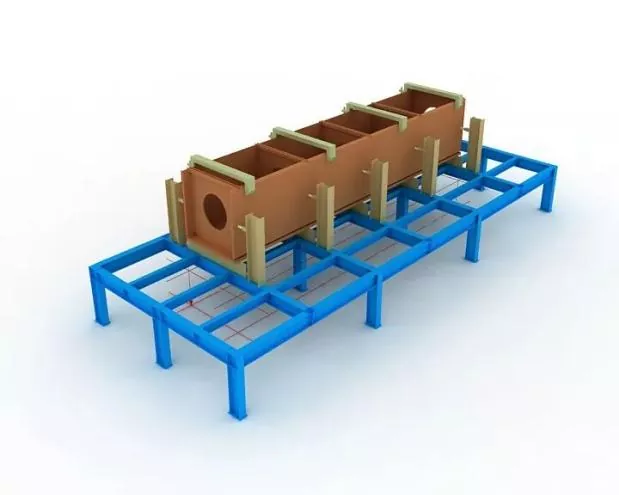
שלב 5 הגדרת ג'יג'ים וקווי פריסה |
לפני ההרכבה, קווי פריסה וג'יגים ייקבעו תחילה. |
|
|
במהלך התקנת ג'יג, יש להבטיח את המפלס האופקי של הפתח העליון, ולהבטיח קשיחות וחוזק מספקים. |
||
|
ניתן להכניס את כל הג'יגים וקווי הפריסה לשימוש רק לאחר בדיקה ואישור על ידי צוות ייעודי. |
||
|
שלב 6 מיקום הלוח התחתון |
ממוקם במדויק על ידי אינסטל וקווי פריסה. |
|
|
שלב 7 הרכבת דיאפרגמה |
לפני הרכבת דיאפרגמות, סמן קווי מיקום בלוח התחתון, והסר חלודה צפה משני צידי הקווים באמצעות גלגל שחיקה. |
|
|
לאחר הקמת הדיאפרגמות, תקן אותן על ידי ריתוך הדק. |
||
|
שלב 8 הרכבת אינטרנט |
לאחר הרכבת הרשת והכשירה, יש להדביק אותה בחוזקה כנגד הסרעפת בעזרת שקע, ואז לתקן אותה באמצעות ריתוך הדק.
|
|
|
שלב 9 הרכבת הפאנל העליון |
השלם את המיקום המדויק של הפאנל העליון עם הפלומבוב, ולאחר מכן תקן על ידי ריתוך הדק. |
|
|
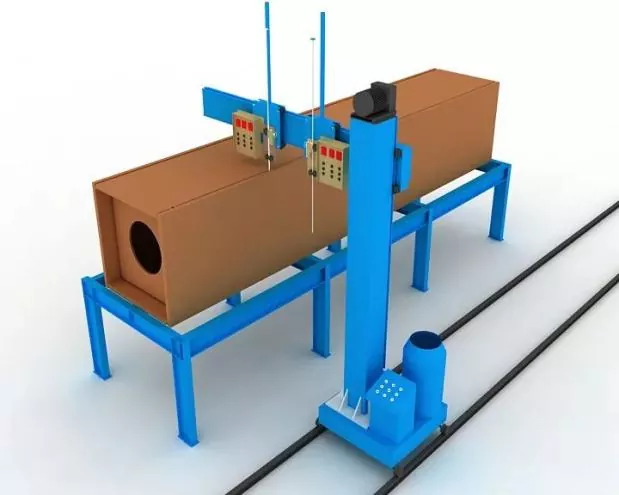
שלב 10 ריתוך אלקטרושלג דיאפרגמה |
ריתוך electroslag חד צדדי מאומץ עבור דיאפרגמות. |
|
|
שרוולי נחושת להתנעה וכיבוי קשת יותקנו בפתחים העליונים והתחתונים של חורי ריתוך אלקטרוסלג במהלך הריתוך. |
||
|
זרם ומתח הריתוך יהיו מבוקרים בקפדנות לאורך תהליך הריתוך, ותינתן תשומת לב לצפייה בשינוי הצבע של אזור ריתוך האלקטרוסלג ברשת. |
||
|
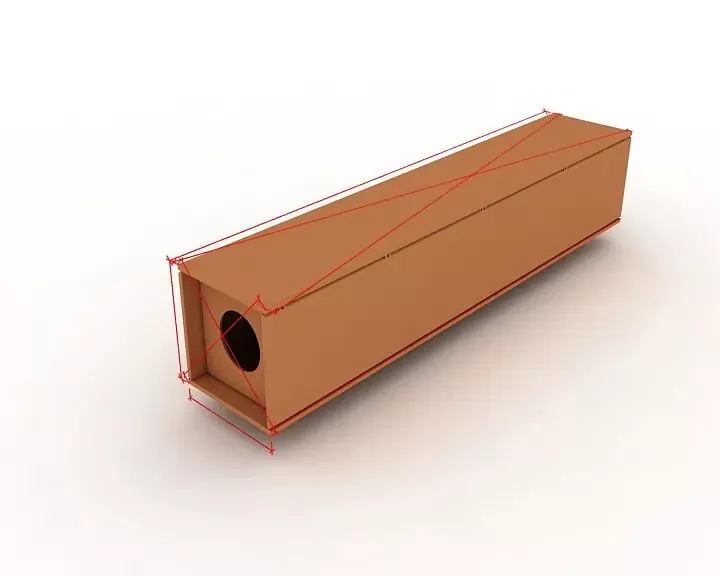
שלב 11 בדיקה כוללת |
במהלך הבדיקה, התמקדו בבדיקה האם אורך הרכיב, מידות האלכסון וממדי חתך הקצה עומדים בדרישות התכנון והמפרט, ותקן את כל החלקים שאינם בסובלנות. |
|
|
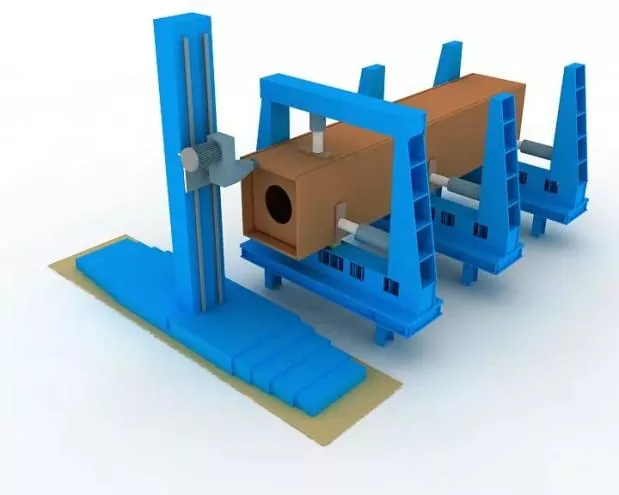
שלב 12 סיום כרסום |
טוחנים את פני הקצה לאחר ההרכבה והריתוך. |
|
|
להבטיח את רמת האיברים ואת ההקבלה בין פנים קצה לחותך כרסום. |
||
|
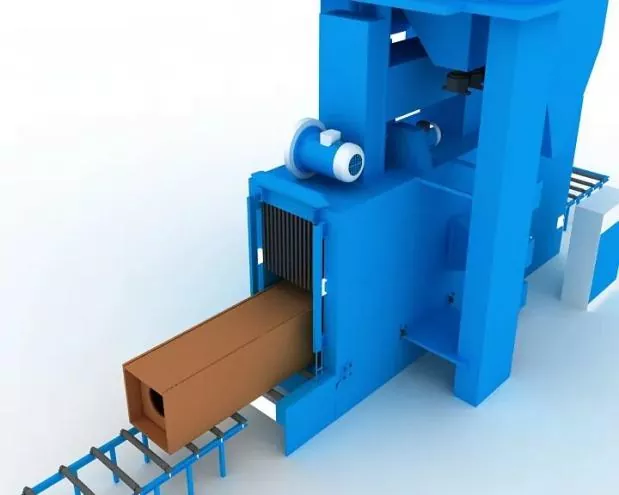
שלב 13 התזת חול והסרת חלודה |
הסרת חלודה מלאה על ידי התזת חול כנדרש לאחר הריתוך, ולאחר מכן העברה לבניית ציפוי. |
|




Ⅲ. מפרטים להרכבה, מיקום וריתוך
|
דיוק הרכבה |
במהלך ההרכבה: ● יש לאמץ מעצורים מתאימים כדי לשלוט בעיוות ריתוך. ● הפרשות התכווצות ריתוך ועיוות הפוך סביר יישמרו כדי לשלוט במידות הרכיבים ולהבטיח צורה נכונה. |
|
הסטיות המותרות לייצור והרכבה של חיבורים מרותכים, כמו גם סובלנות הממדים של רכיבים מבניים, יתאימו לדרישות של קוד קבלת איכות הבנייה של מבני פלדה (GB 50205). |
|
|
ריתוך מיצוב הרכבה |
זה ייושם על ידי ריתוך קשת מתכת תיל מוצק חצי אוטומטי (GMAW). |
|
רַתָך |
רתכים העוסקים בריתוך הצמדת הרכבה יחזיקו בתעודות ההסמכה המתאימות המפורטות במפרט הטכני לריתוך של מבני פלדה לבניין (JGJ81). |
|
מיקום ריתוך הדבק |
מיקום ריתוך הדבקה: ריתוך הדבקה ימנע את ההתחלה והסיום של ריתוכים פורמליים, ולא יוצבו על פינות, קצוות, קצוות ואזורים קריטיים אחרים המועדים לחוזק מבני ולפגמי ביצוע. |
|
עבור מפרקי T, ריתוך הדבק: יתבצע באופן סימטרי משני הצדדים; בינתיים, יש להימנע ככל האפשר מריתוך הדבק בתוך החריץ. לריתוך חריץ חדירה מלא: יתבצע ריתוך דבק על החריץ לצורך ניקור גב, למשל, ניקור גב. |
|
|
עמדות ההרכבה והריתוך של לוחות גיבוי לריתוך כמו גם לוחות ריצה וניגר יתאימו לתקנים הרלוונטיים |
|
|
חומרי ריתוך |
חומרי ריתוך המשמשים להרכבה וריתוך הדבק יהיו עקביים לאלה של ריתוך פורמלי, כלומר, יאומצו אותם חומרי ריתוך כמו בריתוך רשמי. |
|
לריתוך הרכבה בין פלדה בעלת חוזק גבוה לפלדה בעלת חוזק נמוך, ייבחרו חומרי ריתוך בהתאם לדרגת פלדה בעלת חוזק נמוך. |
חדשות קשורות
- ברכות ליום הלאומי ממבנה הפלדה Eihe
- הנפה ראשונה מוצלחת! פרויקט מרוקו באסיה פסיפיק שבוצע על ידי Eihe Steel
- אושר חידוש ההסמכה! Eihe מרחיב בהתמדה את טביעת הרגל של השוק העולמי
- אספקת מבנה פלדה של EHSS לשדות תעופה ותחנות
- התמקדות בפיתוח גלובלי: איגוד תעשיית מבנה הפלדה של שאנדונג מקיים בהצלחה כנס חילופי התנסויות בנושא בינאום תעשייתי
- EHSS אירחה אך ורק את פורום הפיתוח האיכותי ה-8 של מבנה פלדה שאנדונג ואת הכנס השנתי של SSSIA 2026 בצ'ינגדאו בהצלחה מלאה
תשאיר לי הודעה